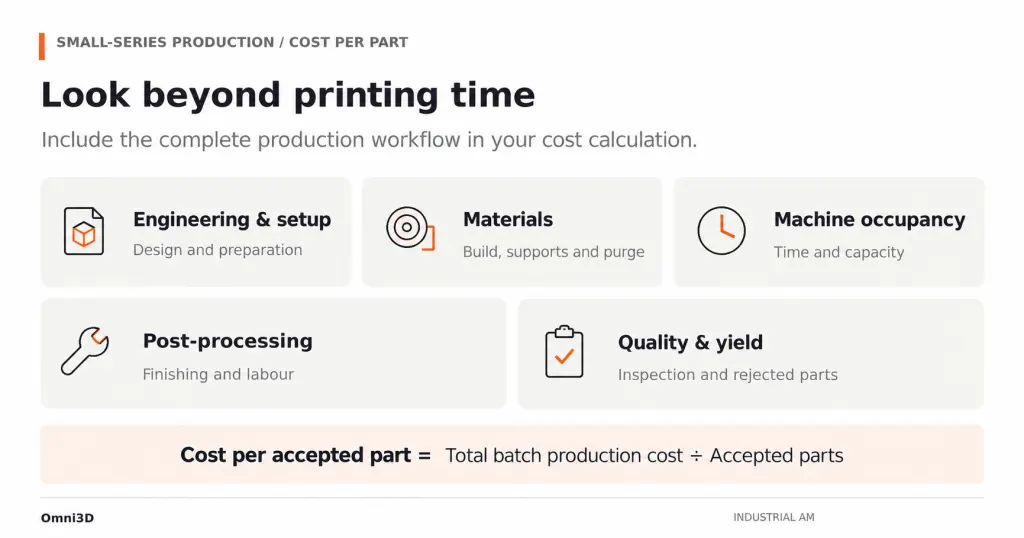
Wie werden die Kosten pro Teil berechnet?
Omni3D schlägt eine Formel auf Chargenebene vor: gesamte Produktionskosten geteilt durch die Zahl der akzeptierten Teile. Zur Kostenbasis zählen Engineering und Rüsten, Struktur-, Stütz- und Spülmaterial, Maschinenzeit, Arbeit, Nachbearbeitung, Prüfung und Ausschussbauten. Wiederverwendbarer Engineering-Aufwand wird auf eine realistische Stückzahl verteilt, und beim Vergleich von FFF mit Zerspanung oder Spritzguss muss die Bilanzgrenze gleich bleiben. Ein schnellerer Bau kann teurer sein, wenn er mehr Nacharbeit braucht oder weniger gute Teile liefert.
Förderrate, Temperaturführung und Stützen
Höhere programmierte Druckgeschwindigkeit steigert die Ablage nicht, wenn das Hotend nicht genug Polymer aufschmelzen kann. Omni3D rät, am gesliceten Werkzeugpfad zu prüfen, ob der Volumenstrom wirklich begrenzt, und Einstellungen mit gleichem Material, gleicher Geometrie und gleichen Abnahmekriterien zu vergleichen. Der Omni PRO HT hat eine beheizte Kammer bis 220°C und eine Kopftemperatur bis 500°C; laut Unternehmen belegt das für keine Filamentsorte allein eine validierte Förderrate oder mechanische Leistung. Beim Dual-Extrusion-Druck ist der ABS-Werkzeugfall mit löslichem ODS-20 ein Beispiel, kein Beleg für andere Polymere. Die Stützkosten sollten Material, Werkzeugwechsel, Spülverluste, Entfernungsarbeit und Waschtechnik umfassen.
Metall, Qualifizierung und Testaufbau
Das LPBF-System Omni M280 bietet einen Bauraum von 280 × 280 × 500 mm mit einem 500-W-Laser, optional zwei oder vier Lasern. Omni3D führt den NCAGE-Code 9BT1H, der laut Text das Unternehmen identifiziert, aber weder Drucker noch Bauteil zertifiziert. Für anspruchsvolle Anwendungen sollen Konstruktionsstand, Materialcharge, Druckerkonfiguration, Bauparameter, Nachbearbeitung und Prüfprotokoll verknüpft werden. Tests sollten ein repräsentatives Teil und feste Losgröße nutzen, akzeptierte Teile pro verstrichener Zeit messen und das ROI-Modell gegen geringere Auslastung und Ausbeute prüfen.