AddiWire

Nachrichten zur additiven Fertigung und europäische Preise, mit unabhängigem Expertenkommentar

Industrielle additive Fertigung

SLS-Wandstärke: Eine druckbare Wand ist noch keine serientaugliche Wand

Veröffentlicht 1 QuelleMit KI zusammengefasstEnglish version
SLS-Wandstärke: Eine druckbare Wand ist noch keine serientaugliche Wand
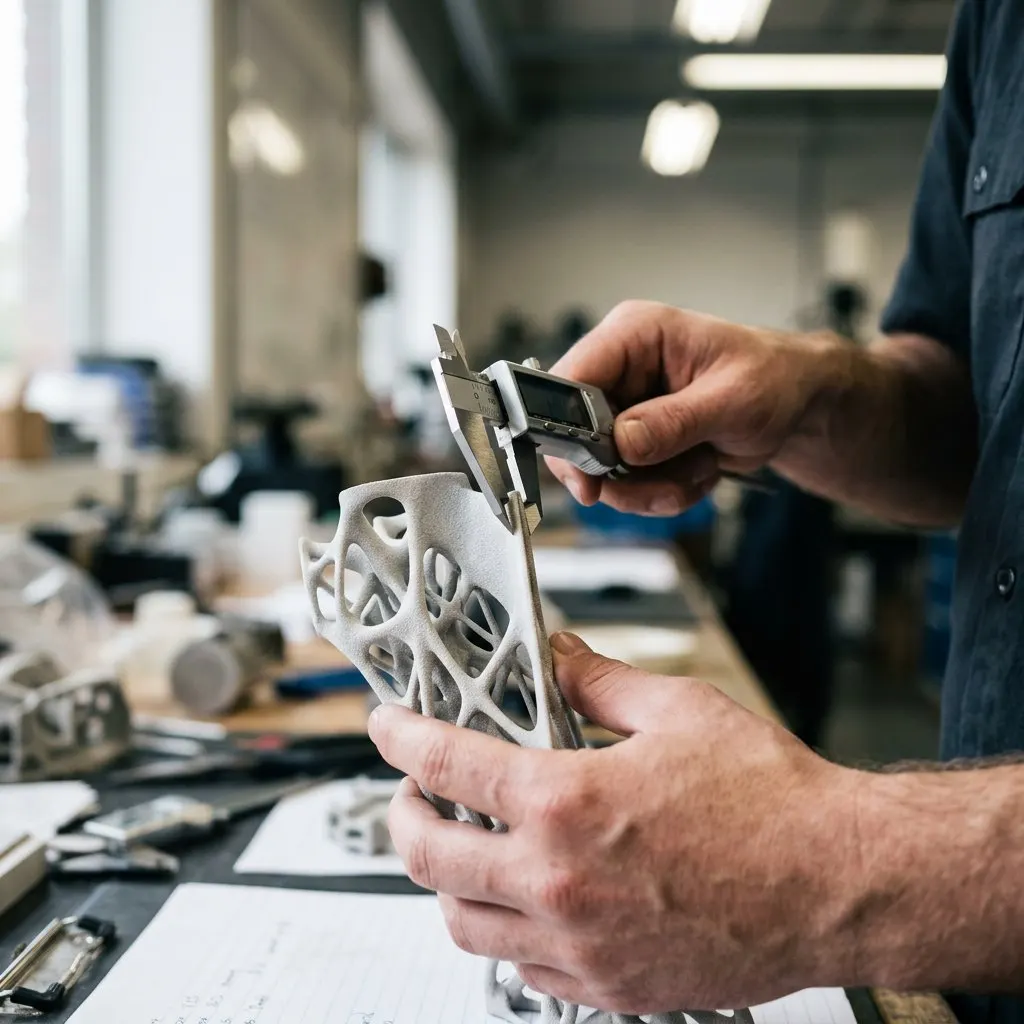
Bild: Inframotion 3D

Inframotion 3D hat einen Leitfaden zur Mindestwandstärke im selektiven Lasersintern veröffentlicht. Rund 1,0 mm gelten darin als erster Prüfwert für Polymerbauteile, doch die dünnste einmal gedruckte Wand ist nicht dasselbe wie eine Wand, die Serienfertigung, Reinigung und Einsatz übersteht.

Die wichtigsten Fakten
  • Rund 1,0 mm gelten als erster Prüfwert für allgemeine SLS-Wände
  • Empfohlene Wand und dünnste druckbare Wand sind verschiedene Werte
  • Hohe Wände, freie Kanten, scharfe Ecken und gefüllte Pulver erhöhen die sichere Stärke
  • Dünne Ausnahmen sind mit dem vorgesehenen Material und Drucker abzusichern

Kontext Entpulvern bezeichnet das Entfernen von losem, nicht aufgeschmolzenem Pulver vom Bauteil nach dem SLS-Bauprozess, meist mit Druckluft, Bürsten oder Strahlen.

Empfohlene Wand gegenüber absoluter Grenze

Der Leitfaden trennt zwei Werte, die Ingenieure oft vermischen. Der eine ist eine Konstruktionsempfehlung, ein Wandziel für verlässliche Wiederholungsbauten und ein brauchbares Bauteil. Der andere ist das dünnste Merkmal, das einen einzelnen günstigen Bauprozess überstehen könnte. Wer an dieser Kante konstruiert, erhöht das Risiko in jedem späteren Schritt, von der Abkühlung über Reinigung und Nachbearbeitung bis zur Montage. Für Polymer-SLS nennt der Leitfaden etwa 1,0 mm als typischen ersten Prüfwert für allgemeine Wände in gutmütiger Geometrie, nicht als allgemeingültige Gut-Schlecht-Grenze.

Warum SLS dünne Geometrie verträgt und wo es dennoch scheitert

Da nicht gesintertes Pulver das Bauteil im Prozess trägt, braucht SLS keine eigenen Stützen und kann Kanäle, geschlossene Merkmale und gitterartige Bereiche herstellen. Das hilft dünnen Wänden, beseitigt das Risiko aber nicht. Hohe, schlanke Wände können sich beim Abkühlen im Pulverkuchen verziehen oder beulen, und lange freie Kanten haben kaum Halt. Auch Kanten an Ecken und Öffnungen können für die Reinigung zu empfindlich sein. Wandstärke ist zudem etwas anderes als Detailauflösung oder Lesbarkeit von Schrift.

Was die sichere Stärke erhöht

Mehrere Faktoren schieben das sinnvolle Ziel über den Richtwert: eine hohe Wand im Verhältnis zur Dicke, lange freitragende Spannweiten, scharfe Ecken und Ausschnitte, abrupte Dickenwechsel, steifere gefüllte Pulver sowie Funktionsmerkmale wie Gewinde, Einsätze, Dichtflächen und Schnappbereiche. Auch späteres Schleifen, Beschichten, Färben oder Zerspanen verringert die Reserve. Der Leitfaden rät deshalb, auf das fertige Bauteil auszulegen, nicht auf das Minimum im Rohzustand.

Wann dünnere Wände gehen und wie man sie absichert

Kurze Rippen an einem dickeren Körper, beidseitig verankerte Wände, kreuzversteifte oder gewellte Formen sowie kompakte, gerundete Gehäuse können unter dem üblichen Zielwert gelingen. Hohe Finnen, wenig gestützte gekrümmte Schalen und Deckel um große Öffnungen sind riskanter. Jede solche Ausnahme sollte mit dem vorgesehenen Material und Drucker bestätigt werden; der Leitfaden empfiehlt außerdem, lokale Minima im CAD zu prüfen, etwa an Öffnungen und Übergängen. Wandregeln aus SLA, MJF oder Spritzguss sollten nicht übernommen werden.

Was das bedeutet

Für kleine und mittlere Hersteller zeigt der Leitfaden vor allem: Ein Musterteil sagt wenig über die Ausbeute. Eine Wand an der Grenze des Druckbaren kann Ausschuss, Reinigungsschäden und Nacharbeit erhöhen und damit die Kosten pro Teil bei steigenden Stückzahlen treiben. Wandregeln anderer Verfahren sollten nicht übernommen werden, und jede dünne Ausnahme braucht vor der Freigabe einen eigenen Test mit dem vorgesehenen Pulver und der Maschine. Wer wenig AM-Erfahrung hat, kann solche Richtwerte für die Abstimmung mit einem Dienstleister nutzen, die endgültigen Werte kommen aber aus dessen Prozess.

Bisher auf AddiWire

Häufige Fragen

Was ist eine typische Mindestwandstärke im SLS?

Der Leitfaden nennt etwa 1,0 mm als üblichen Ausgangspunkt für allgemeine Wände in gutmütiger Geometrie, aber nicht als allgemein sicheren Wert für jedes Teil, Pulver oder jeden Drucker.

Warum ist die dünnste druckbare Wand kein gutes Konstruktionsziel?

Eine Wand, die einmal entsteht, kann sich dennoch verziehen, bei der Reinigung brechen oder bei Handhabung versagen, und garantiert keine wiederholbare Fertigung.

Können SLS-Wände dünner sein als der Richtwert?

Ja, etwa bei kurzen Rippen, verankerten Abschnitten, versteiften Formen oder kompakten gerundeten Gehäusen, doch jeder Fall sollte mit dem vorgesehenen Material und Drucker bestätigt werden.

Zu den Originalberichten
  1. Inframotion 3D, 1. Nov. 2026