AddiWire

Nachrichten zur additiven Fertigung und europäische Preise, mit unabhängigem Expertenkommentar

Industrielle additive Fertigung

Inframotion 3D veröffentlicht SLS-Konstruktionsregeln zu Wänden, Pulveraustritt und Toleranzen

Veröffentlicht 1 QuelleMit KI zusammengefasstEnglish version
Inframotion 3D veröffentlicht SLS-Konstruktionsregeln zu Wänden, Pulveraustritt und Toleranzen
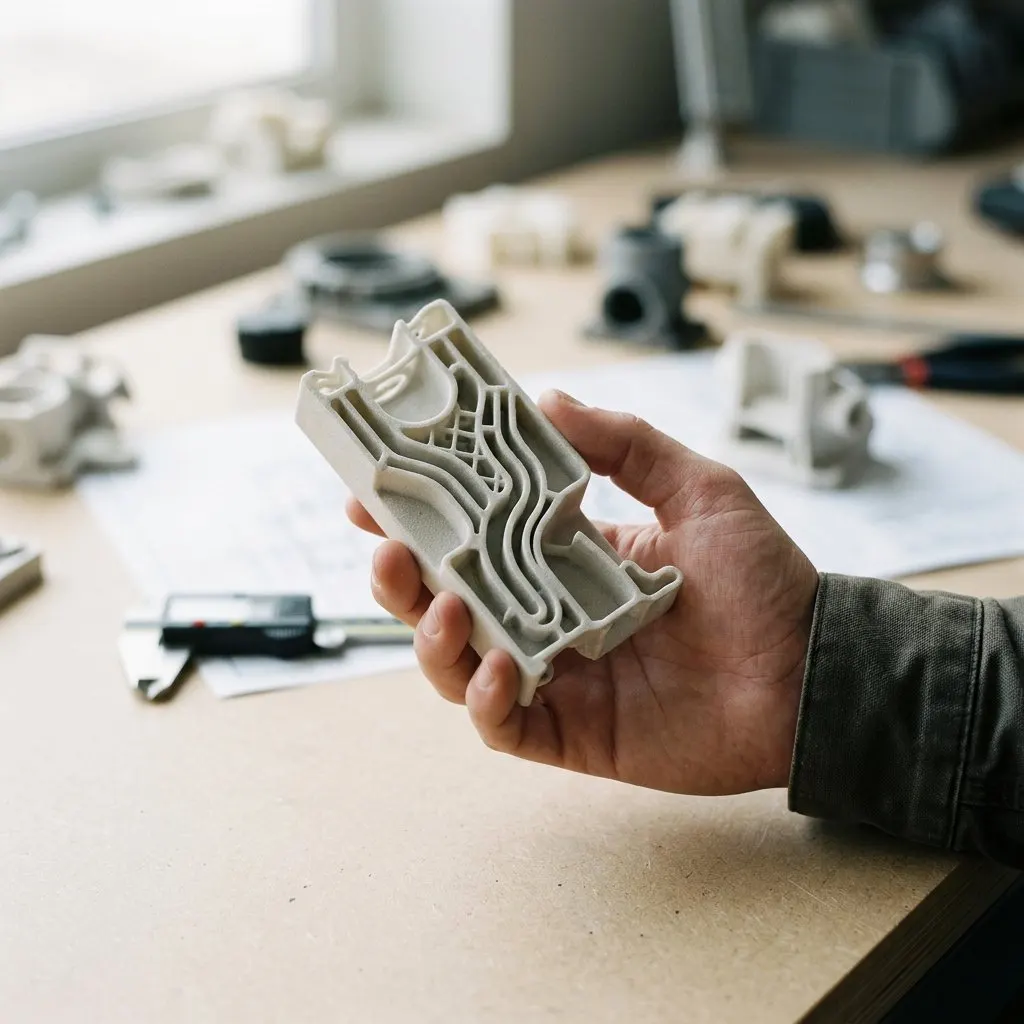
Bild: Inframotion 3D

Inframotion 3D, Anbieter von SLS-Pulvern für mehrere Druckerplattformen, hat einen Konstruktionsleitfaden für das selektive Lasersintern veröffentlicht. Er nennt die wichtigsten Geometrieregeln von der Wandstärke bis zum Pulveraustritt und betont, dass alle Werte Ausgangspunkte sind, die für Pulver und Maschine zu bestätigen sind.

Die wichtigsten Fakten
  • Veröffentlicht von Inframotion 3D am 3. November 2026
  • Frühe Planungstoleranz: etwa plus/minus 0,3 mm bzw. 0,3 Prozent
  • Behandelt PA12, PA11, glasgefülltes Nylon und TPU
  • Alle Grenzen sind für Pulver und Maschine zu prüfen

Kontext Pulveraustritt bezeichnet Öffnungen, durch die nicht gesintertes Pulver nach dem Bauprozess aus geschlossenen Hohlräumen entweichen kann.

Warum SLS freiere Geometrien erlaubt

Das umgebende Pulverbett trägt das Bauteil während des Drucks, Stützstrukturen entfallen. Geschlossene Kanäle, Gitter, Hinterschnitte und verschachtelte Baugruppen sind daher realistische Optionen, und das Verfahren eignet sich auch für Funktionsteile statt nur für Prototypen. Wärmeschrumpf, Pulverpackung und Laserenergie beeinflussen weiterhin Genauigkeit, Oberfläche und Verzug, und das sichere Konstruktionsfenster verschiebt sich zwischen PA12, PA11, glasgefülltem Nylon und TPU.

Ausrichtung, Verzug und Toleranzen

Die Ausrichtung bestimmt Festigkeitsrichtung, Oberflächenbild, Maßhaltigkeit und welche Flächen kritische Passungen tragen. Große ebene Flächen und lange dünne Spannweiten neigen zum Verzug. Schrägstellen, Unterbrechen ebener Flächen, Rippen oder Gitterverstärkung sowie das Teilen übergroßer Bauteile senken das Risiko. Als frühe Planungsgröße nennt der Leitfaden etwa plus/minus 0,3 mm bzw. 0,3 Prozent der Nennlänge, bezeichnet sie aber nur als Richtwert. Bohrungen und Passflächen brauchen Aufmaß, enge Bohrungen werden gerieben oder gefräst, kritische Baugruppen mit Probekörpern oder Erstmuster geprüft.

Baukosten senken

Das Gruppieren ähnlicher Teile und Ausrichtungen mit guter Kammernutzung verbessern den Durchsatz. Aushöhlen, Schalen oder Gitter sparen Gewicht und Pulver, sofern das Teil sich sauber entpulvern lässt. Optische Anforderungen und zusätzliche Bearbeitung erhöhen die Kosten ohne Funktionsgewinn. Gut entpulverbare Konstruktionen stützen zudem die Wirtschaftlichkeit von Pulverauffrischung und Wiederverwendung.

Was das bedeutet

Für kleine und mittlere Hersteller ist der Leitfaden eine nützliche Checkliste, aber kein Qualifizierungsdokument. Die Toleranzangabe ist ausdrücklich ein Planungswert, daher brauchen Teile mit engen Passungen weiterhin Erstmusterprüfungen mit dem tatsächlichen Pulver und der Maschine, was Zeit und Kosten bedeutet. Entpulverungsgerechte Konstruktion und sinnvolle Bauraumbelegung sind der günstigste Hebel für die Stückkosten und erfordern keine neue Ausrüstung, nur Konstruktionswissen.

Häufige Fragen

Braucht SLS Stützstrukturen?

Nein. Das umgebende Pulverbett hält das Bauteil, wodurch Kanäle, Gitter und Hinterschnitte leichter umsetzbar sind.

Welche Toleranz nennt der Leitfaden für SLS?

Etwa plus/minus 0,3 mm bzw. 0,3 Prozent der Nennlänge als frühe Annahme, keine Garantie. Die reale Genauigkeit hängt von Maschine, Pulver und Baubedingungen ab.

Zu den Originalberichten
  1. Inframotion 3D, 3. Nov. 2026