AddiWire

Nachrichten zur additiven Fertigung und europäische Preise, mit unabhängigem Expertenkommentar

Industrielle additive Fertigung

Omni3D nennt fünf Konstruktionsregeln für gedruckte Vorrichtungen und Spannmittel

Veröffentlicht 1 QuelleMit KI zusammengefasstEnglish version
Omni3D nennt fünf Konstruktionsregeln für gedruckte Vorrichtungen und Spannmittel
Bild: Omni3D Sp. z o.o

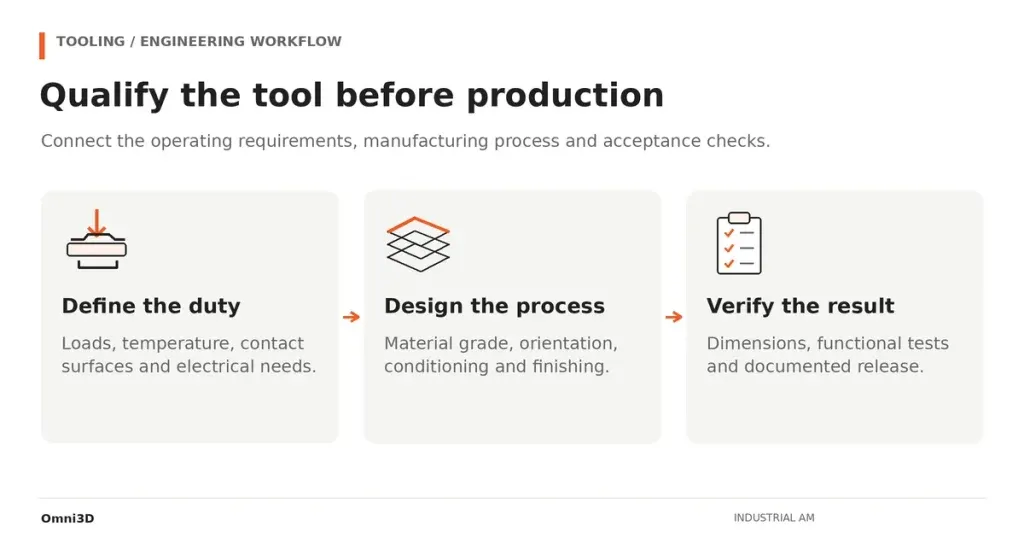
Omni3D hat eine Anleitung in fünf Schritten für polymere Vorrichtungen und Spannmittel im industriellen FFF-Druck veröffentlicht. Sie behandelt Einsatzbedingungen, Lastpfad und Ausrichtung, Material und Temperaturführung, austauschbare Kontaktelemente und die ESD-Qualifizierung. Datenblätter dienen laut Leitfaden nur der Vorauswahl, Abnahmetests sollen sich aus dem realen Fertigungsvorgang ableiten.

Die wichtigsten Fakten
  • Der Omni3D-Leitfaden nennt fünf Regeln für polymere FFF-Werkzeuge
  • Beispielwerkstoffe: CF PA-12 für Steifigkeit, ABS ESD für elektrostatische Kontrolle
  • Die Omni TECH+ wird als zu prüfende Plattform für diese Werkstoffe genannt
  • Kosten werden pro abgenommenem Werkzeug bewertet, inklusive Ausschussbauteilen

Kontext FFF (Fused Filament Fabrication) ist ein Materialextrusionsverfahren; ESD steht für elektrostatische Entladung, die Werkzeuge für die Elektronikfertigung über ableitfähige Werkstoffe und Erdung beherrschen müssen.

Woran sollte sich eine gedruckte Vorrichtung orientieren?

Der Leitfaden beginnt beim Arbeitsvorgang: was das Werkzeug aufnimmt, stützt oder spannt, welche Kräfte und Kontaktpunkte wirken und wie viel Bewegung zulässig ist. Eine unbeschädigte Vorrichtung kann dennoch unbrauchbar sein, wenn sie sich zu stark verformt. Dauerlasten sind getrennt von Lastspitzen zu erfassen, ebenso Reiniger, Öle, Wärme und häufiges Handling, bei Temperatur stets mit Einwirkdauer. Datenblätter dienen der Vorauswahl, die endgültige Wahl muss Druckkonfiguration und reale Nutzung berücksichtigen.

Welche Rolle spielen Ausrichtung, Materialzustand und Temperaturführung?

Die Bauausrichtung gilt als technische Entscheidung. Lasten sind gegen Bahnverläufe und Schichtgrenzen zu prüfen, Ausrichtungen vor dem Bau zu vergleichen, denn der beste Lastpfad kann mehr Stützen erzeugen oder eine Referenzfläche verdecken. Mehr Füllung ersetzt keine gestaltete Struktur, und eine pauschale Z-Festigkeitsminderung ist kein verlässlicher Auslegungswert. Ein Abnahmetest, etwa eine Maßprüfung unter Last oder ein Dauerversuch, ist vor dem Druck festzulegen.

Trocknung, Lagerung und Druckumgebung gehören in den Fertigungsplan. Der Leitfaden verweist auf NIST-Forschung an Polycarbonat, nach der Temperatur und Feuchte Geometrie und Eigenschaften verändern können, nicht aber als Rezept für andere Polymere. Düsen-, Platten- und Kammertemperatur sind getrennte Parameter, faserverstärkte Sorten brauchen abriebgeeignete Extrusionstechnik mit Verschleißkontrolle.

Was gilt für Einsätze, ESD und Kosten?

Gedruckte Grundkörper lassen sich mit Metall- oder Polymereinsätzen, Buchsen, Stiften und austauschbaren Auflagen kombinieren, sodass Verschleißteile getauscht werden, während die Hauptstruktur im Einsatz bleibt. Diese Schnittstellen sind in der CAD-Planung festzulegen, samt Befestigung, Wandstärke und Bearbeitungszugabe.

Bei Elektronikwerkzeugen ist die fertige, montierte und geerdete Vorrichtung im ESD-Programm des Standorts zu bewerten, denn der Filamentname allein belegt nichts. Charge, Profil, Ausrichtung und Nachbearbeitung sind zu dokumentieren. Die Kosten sollen pro abgenommenem Werkzeug verglichen werden, über die gesamte Route inklusive Ausschussbauteilen.

Was das bedeutet

Der Leitfaden stammt von einem Anbieter, seine Kernpunkte gelten aber für jedes KMU, das FFF für Werkzeuge nutzt: Abnahmekriterien vor dem Druck festlegen, Ausrichtung und Trocknung als gesteuerte Prozessschritte behandeln und Ausschussbauteile in die Kosten je Werkzeug einrechnen. Werkzeugbau ist ein risikoarmer Einstieg in die additive Fertigung, da meist keine formale Bauteilzertifizierung nötig ist, ESD-Vorrichtungen brauchen aber dokumentierte Prüfungen. Datenblattwerte sind keine Auslegungsdaten, eine kleine Testserie am realen Werkzeug ist daher der realistische erste Schritt.

Häufige Fragen

Welche Werkstoffe nennt der Omni3D-Leitfaden?

Genannt werden CF PA-12 bei Bedarf an Steifigkeit und geringem Gewicht, ABS ESD für elektrostatische Anforderungen und Hochtemperaturpolymere, wenn die Umgebung deren Verarbeitungsaufwand rechtfertigt.

Kann ein Datenblatt den Werkstoff einer Vorrichtung festlegen?

Nein. Laut Leitfaden dient es nur der Vorauswahl, die endgültige Wahl muss Druckkonfiguration und reale Nutzung des Werkzeugs berücksichtigen.

Wie sollen die Kosten verglichen werden?

Pro abgenommenem Werkzeug, einschließlich Konstruktion, Materialvorbereitung, Druck, Stützen, Nachbearbeitung, Einsätzen, Prüfung und Ausschussbauteilen.

Zu den Originalberichten
  1. Omni3D Sp. z o.o, 15. Okt. 2026