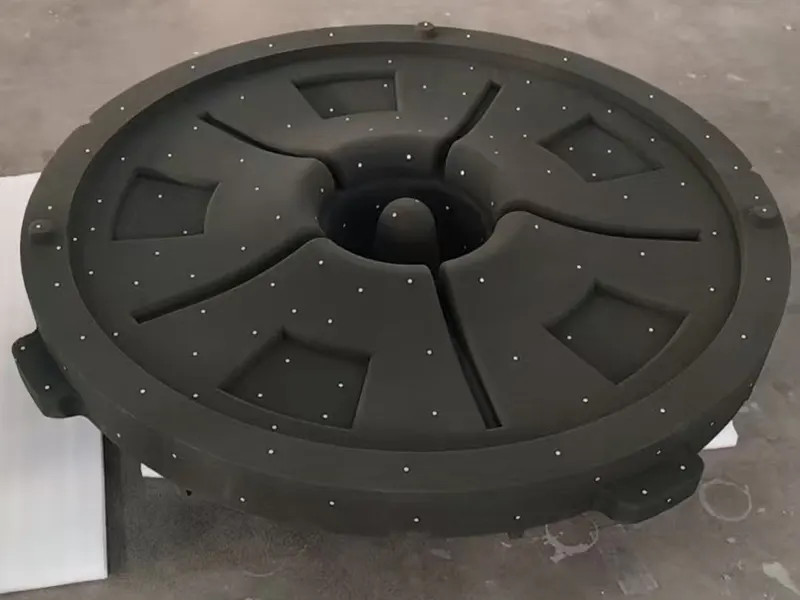
Ein chinesischer Anbieter für den Sandformdruck hat einen Materialleitfaden veröffentlicht, der vom Gusswerkstoff auf Sand, Binder und Härter schließt. Er behandelt vier Sande, drei Bindersysteme, saisonale Härtereinstellungen und Recycling und betont, dass alle Werte Startpunkte sind, die am eigenen Gussteil und in der eigenen Werkstatt geprüft werden müssen.
Die wichtigsten Fakten
Quarzsand 70/140 Mesh deckt etwa 90% der Anwendungen ab
Keramik-, Zirkon- und Chromitsand dienen als Vorsatzsand
Härter macht 20 bis 40% des Harzgewichts aus
Regenerierung erreicht 80 bis 95% Wiederverwendung und kann Materialkosten halbieren
Kontext Der Glühverlust misst, wie viel Restharz nach der thermischen Aufbereitung im regenerierten Sand verbleibt.
Welcher Sand für welchen Guss?
Quarzsand ist Standard und am günstigsten. Keramiksand fließt besser und dehnt sich weniger, kostet aber das Drei- bis Sechsfache. Zirkon und Chromit dienen nur als Vorsatzsand bei dickwandigem Stahlguss. Die Schichtdicke sollte mindestens das 1,5-Fache des größten Korns betragen, und der Säurebedarf muss bei jedem Wechsel der Sandquelle neu geprüft werden.
Binder und Härter
Furanharz passt zu Eisen- und Nichteisenguss, erzeugt aber Gas und Dämpfe. Phenolharz eignet sich für Stahl. Anorganische Binder emittieren kaum VOC, brauchen aber Härteöfen und haben geringere Grünfestigkeit. Harz und Härter sollten vom selben Lieferanten stammen. Die Reaktion verdoppelt sich etwa je 10 Grad Celsius, daher braucht es Sommer- und Winterparameter.
Kosten und Regenerierung
Der Kostenunterschied liegt in der Regenerierung. Mit mechanischer und thermischer Aufbereitung werden 80 bis 95% des Altsands wiederverwendet, die Materialkosten je Tonne Formen können um mehr als die Hälfte sinken. Der Glühverlust ist die zentrale Kontrollgröße.
Was das bedeutet
Für Gießereien, die den Sandformdruck prüfen, zeigt der Leitfaden, dass Materialwahl und Prozesskontrolle Kosten und Ausschuss bestimmen, nicht der Drucker. Praktisch heißt das: Wareneingangsprüfung des Sands, saisonale Prozessblätter und eine Regenerierung, die gleich mit der Maschine budgetiert wird. Die Werte sind Startwerte: Der Autor ist ein Druckerhersteller, und der Leitfaden verlangt selbst Erstabgüsse mit Schnittkontrolle. Umweltauflagen können anorganische Binder trotz ihrer Prozessnachteile begünstigen.
Häufige Fragen
Welcher Sand wird für gedruckte Sandformen am häufigsten genutzt?
Quarzsand mit 70/140 oder 100/140 Mesh deckt etwa 90% der Fälle ab. Keramiksand dient für komplexe oder hochpräzise Teile, Zirkon oder Chromit als Vorsatzsand für Stahl.
Kann man Harz und Härter verschiedener Lieferanten mischen?
Nein. Sie sind als Paar ausgelegt, Mischungen können scheinbar ausgehärtete Formen ergeben, die beim Gießen einbrechen. Das ganze Set wechseln und neu validieren.