AddiWire

Nachrichten zur additiven Fertigung und europäische Preise, mit unabhängigem Expertenkommentar

Materialien

SLS-Werkstoffprüfung: Pulverhandling und Finish verändern die Messwerte

Veröffentlicht 1 QuelleMit KI zusammengefasstEnglish version
SLS-Werkstoffprüfung: Pulverhandling und Finish verändern die Messwerte
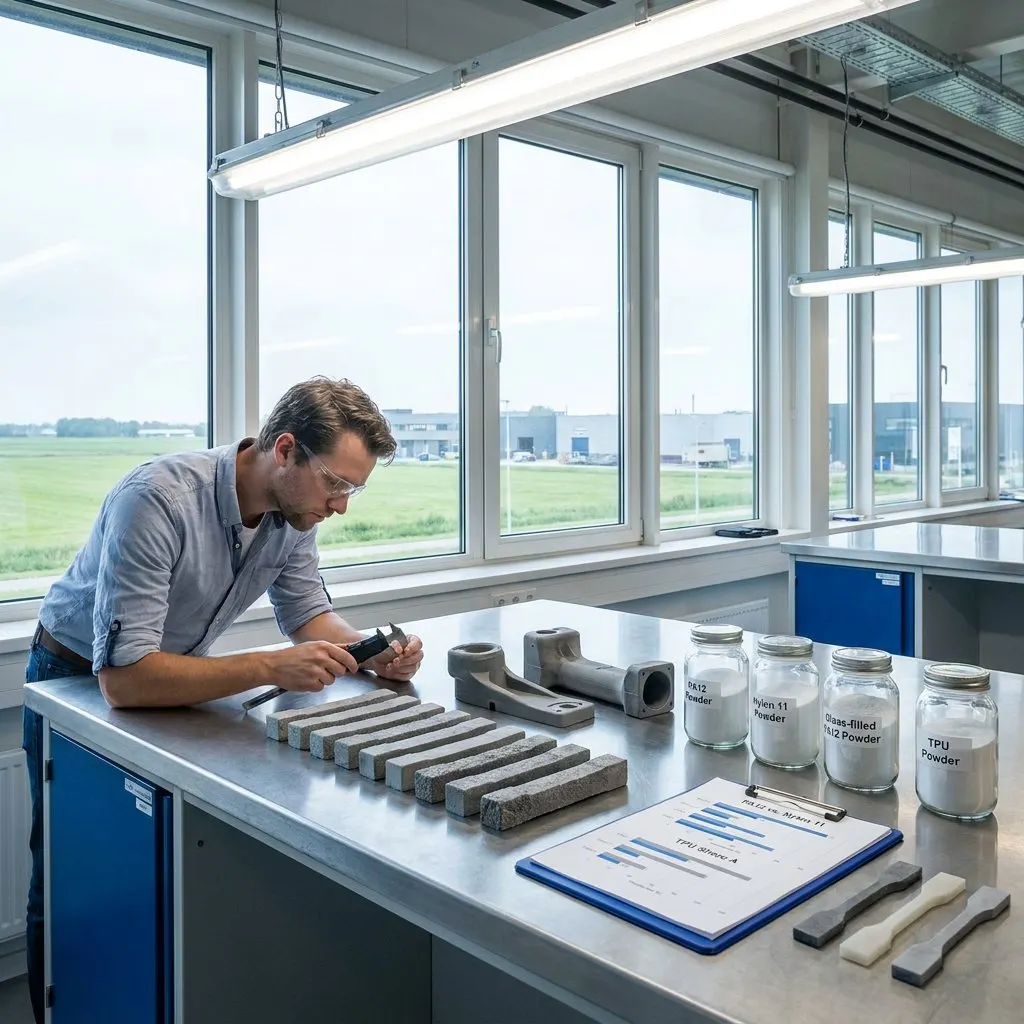
Bild: Inframotion 3D

Inframotion 3D hat einen Leitfaden zur Qualifizierung von SLS-Werkstoffen veröffentlicht. Kernaussage: Das Bauteil sollte im Lieferzustand geprüft werden, denn Pulverzustand, Abkühlung, Wiederverwendung und Nachbearbeitung verändern die Messwerte. Datenblattwerte wie die Zugfestigkeit von Nylon 12 sind nur mit Prozesskontext brauchbar.

Die wichtigsten Fakten
  • Behandelte Werkstoffe: PA12, Nylon 11, PA12 GlassFilled und TPU 88A
  • Flexibles TPU 88A wird nach Weiterreißen, Abrieb, Rückstellung und Dämpfung bewertet
  • Pulverauffrischung und Nachbearbeitung verändern gemessene Eigenschaften
  • Teile sollten im Finish geprüft werden, das der Kunde erhält

Kontext SLS (selektives Lasersintern) verschmilzt vorgewärmtes Polymerpulver Schicht für Schicht mit einem Laser, wobei das umgebende ungeschmolzene Pulver das Bauteil stützt.

Was sollte eine SLS-Prüfung abdecken?

Zugversuche liefern die Basis: wie viel Last ein Merkmal trägt, wie steif es ist und wie weit es sich bis zum Versagen dehnt. Schlag- und Ermüdungsverhalten sind für den Langzeiteinsatz wichtig. Flexible Typen wie TPU 88A werden nach Weiterreißfestigkeit, Abrieb, elastischer Rückstellung und Dämpfung bewertet, da sie als Dichtungen und Schutzelemente dienen. Wärmebeständigkeit, Verzugsrisiko, Wiederholbarkeit und Feuchteeinfluss kommen hinzu, wo die Anwendung es verlangt, ebenso Chemikalientests mit den realen Medien.

Welche Prozessschritte verändern die Werte?

Partikelgröße, -form und Fließfähigkeit des Pulvers bestimmen, wie gleichmäßig das Bett packt und wie konsistent die Schichten verschmelzen. Schlecht geregelte Abkühlung erhöht Verzug, Eigenspannung und Chargenstreuung. Gealtertes Pulver verändert das Schmelzverhalten, daher gehört die Auffrischungs- oder Wiederverwendungsstrategie in den Prüfplan. Das Entpulvern verlangt dieselbe Sorgfalt, um Verunreinigungen zu vermeiden. Strahlen, Färben oder Glätten verändern danach Oberfläche, Dichtheit und einzelne Messwerte. Bei Fremdpulvern ist die Kombination aus Drucker und Pulver als System zu bewerten.

Wie sind Nylon-12-Daten und Fehlerbilder zu behandeln?

PA12 gilt als Referenzwerkstoff im SLS wegen seiner Balance aus Festigkeit, Dauerhaftigkeit und Maßhaltigkeit. Der Zugfestigkeitswert hat nur neben Steifigkeit, Dehnung, Schlag- oder Ermüdungsergebnissen und der Bauteilgeometrie Aussagekraft, und nur wenn Typ, Einstellungen, Abkühlung, Pulverstrategie und Finish übereinstimmen. Früh zu prüfen sind Verzug, Schrumpf, Verformung und Übersinterung an Dick-Dünn-Übergängen, eingeschlossenes Pulver in Hohlteilen sowie raue oder poröse Oberflächen, die die Dichtheit begrenzen. Dünne Wände und feine Details können versagen, obwohl die Probendaten gut aussehen.

Wie entsteht eine praxistaugliche Prüfmatrix?

Ausgangspunkt sind die Einsatzbedingungen: Last, Temperatur, Chemikalienkontakt, zulässige Durchbiegung, Oberflächenanforderung und Lebensdauer. Probendaten werden mit Prüfungen am gedruckten Teil kombiniert, etwa Maße, Chargenkonsistenz und funktionale Tests passend zur Geometrie. Diese laufen an Teilen im Lieferzustand, mit dem vorgesehenen Drucker, Werkstoff, Pulverkonzept und Finish.

Was das bedeutet

Für kleine und mittlere Fertiger lautet die praktische Botschaft: Ein Datenblattwert ist kein Qualifizierungsergebnis. Prüfungen an gedruckten Teilen im Lieferzustand sollten eingeplant und Pulverauffrischung sowie Nachbearbeitung als feste Prozessgrößen dokumentiert werden. Ändert sich eines davon, können frühere Daten ungültig werden, was Stückkosten und Zertifizierungsdauer beeinflusst. Ohne jemanden, der diese Aufzeichnungen verantwortet, bleiben Ergebnisse verschiedener Chargen schwer vergleichbar. Der Leitfaden nennt keine Zahlen und taugt daher als Checkliste, nicht als Abnahmekriterium.

Häufige Fragen

Warum reicht die Zugfestigkeit von Nylon 12 nicht zur Werkstoffwahl im SLS?

Sie muss zusammen mit Modul, Dehnung, Ermüdungs- oder Schlagverhalten und Bauteilgeometrie gelesen werden. Werte hängen zudem von Typ, Prozesseinstellungen, Abkühlung, Pulverauffrischung und Finish ab, vergleichbar sind nur gleichartige Daten.

Welche SLS-Werkstoffe behandelt der Leitfaden?

Verglichen werden PA12, Nylon 11, PA12 GlassFilled und TPU 88A, wobei TPU nach Weiterreißfestigkeit, Abrieb, Rückstellung und Dämpfung bewertet wird.

Welche Fehler sollte ein SLS-Validierungsplan früh erkennen?

Verzug, Schrumpf, Verformung und Übersinterung, eingeschlossenes Pulver in Hohlteilen, raue oder poröse Oberflächen mit eingeschränkter Dichtheit sowie fragile dünne Wände oder Details.

Zu den Originalberichten
  1. Inframotion 3D, 29. Okt. 2026