Wie wird ein Metall-AM-Auftrag vorbereitet?
Am Anfang steht die CAD-Prüfung von Geometrie, Festigkeit, Gewicht, Wandstärke und freitragenden Bereichen. Danach wird daraus eine Baudatei: Das Bauteil wird ausgerichtet, Stützen werden geplant und Prozessparameter festgelegt. Laut Leitfaden bestimmen diese frühen Entscheidungen das thermische Verhalten, den Verzug, die Oberflächenqualität, den Pulververbrauch und den späteren Nachbearbeitungsaufwand.
Welche Verfahren vergleicht der Leitfaden?
LPBF, SLM, DMLS und Direct Metal Laser Melting gelten dem Leitfaden zufolge als nahezu gleichbedeutende Laser-Pulverbett-Verfahren, EBM arbeitet dagegen mit einem Elektronenstrahl. DED und LMD tragen Material auf und können große Bauteile reparieren oder erweitern. Binder Jetting und andere Sinterrouten drucken zuerst und verdichten anschließend im Ofen. Der Begriff Metall-SLS sei verbreitet, aber ungenau.
Wo trägt der Business Case, wo nicht?
Am stärksten sind interne Kanäle, Teilekonsolidierung, leichte Gitterstrukturen, individuelle Teile, Ersatzteile in kleinen Stückzahlen und Reparatur wertvoller Bauteile. Grenzen sind raue Oberflächen im Rohzustand, von Verfahren und Merkmalsgröße abhängige Toleranzen, begrenzte Bauräume sowie nötiges Zerspanen oder Beschichten. Maschine, Verbrauchsmaterial, Pulverhandling, Sicherheit und geschultes Personal verursachen Kosten, und in regulierten Branchen kann der Qualifizierungsaufwand den Druck selbst übersteigen.
Was geschieht nach dem Bauprozess?
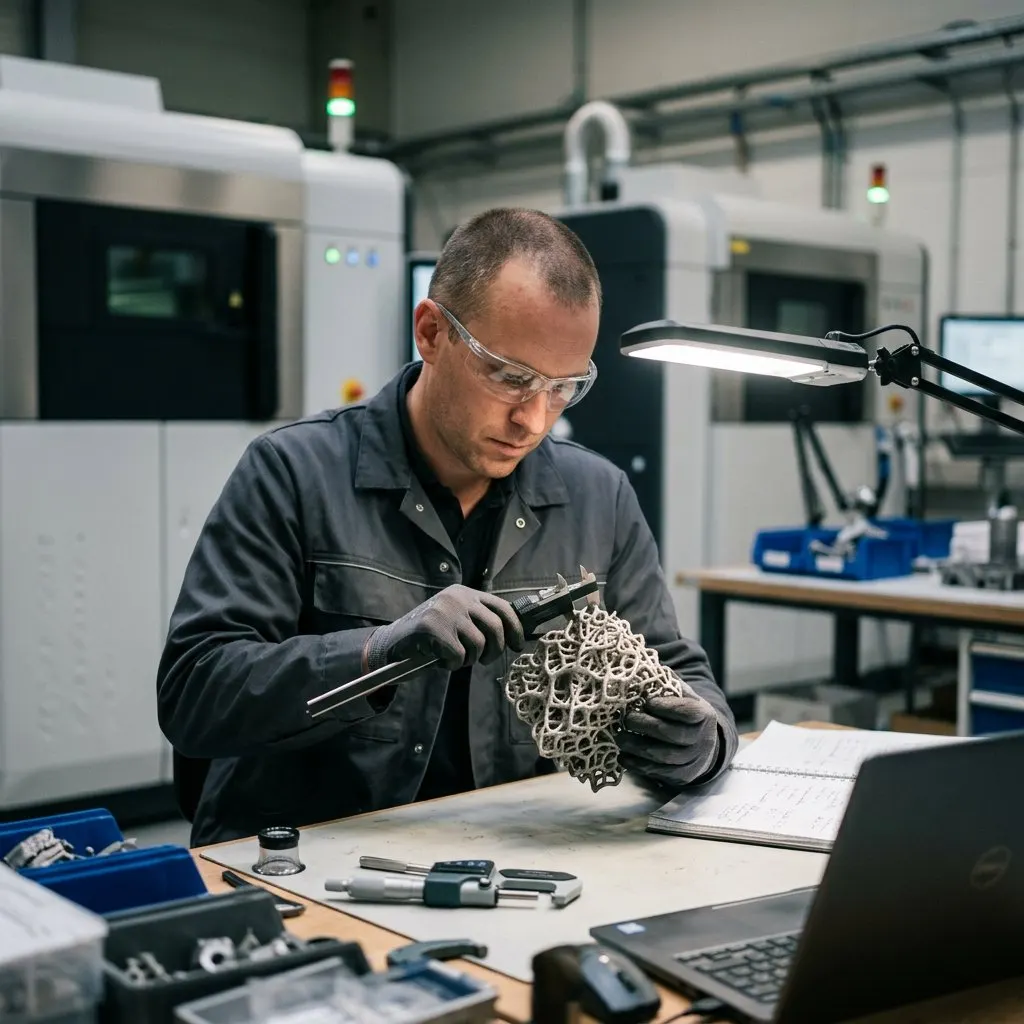
Die Teile durchlaufen typischerweise Entpulvern, Stützenentfernung, Spannungsarmglühen, Wärmebehandlung, Zerspanung oder Polieren. Bei bindebasierten Routen kommen Entbindern und Sintern hinzu. Diese Schritte steuern laut Leitfaden Dichte, Maßhaltigkeit und Ermüdungsverhalten. Die Qualitätssicherung stützt sich auf Atmosphärenkontrolle, Pulverrückverfolgbarkeit, Baudokumentation und Prüfung, Ziel ist reproduzierbare Qualität über Chargen hinweg.